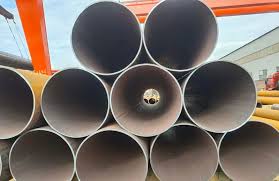
চালানের আগে এএসটিএম এ 53 জিআর.এ স্টিল পাইপের জন্য কোন পরীক্ষা প্রয়োজন?
কারখানার পরীক্ষার মধ্যে রাসায়নিক রচনা বিশ্লেষণ (স্পেকট্রোমিটার বা ভিজা পদ্ধতি), টেনসিল টেস্টিং (ফলন/টেনসিল শক্তি) এবং কঠোরতা পরীক্ষা (ব্রিনেল বা রকওয়েল) অন্তর্ভুক্ত রয়েছে। একটি হাইড্রোস্ট্যাটিক পরীক্ষা বাধ্যতামূলক, 2.4 এমপিএর চেয়ে বেশি বা সমান চাপ এবং 5-সেকেন্ডের হোল্ডের চাপ সহ, কোনও ফুটো নিশ্চিত করে না। মাত্রিক পরিদর্শন বাইরের ব্যাস, প্রাচীরের বেধ, দৈর্ঘ্য এবং সরলতা covers েকে রাখে। ফাটল এবং দাগের মতো ত্রুটিগুলির অনুপস্থিতি নিশ্চিত করতে পৃষ্ঠের গুণমানটি দৃশ্যত পরিদর্শন করা হয়। কিছু গ্রাহক অতিরিক্ত অতিস্বনক টেস্টিং (ইউটি) বা এডি কারেন্ট টেস্টিং (ইটি) এর জন্য অনুরোধ করতে পারেন।
এএসটিএম এ 53 জিআর.এ স্টিল পাইপ কীভাবে যোগ্য?
যোগ্য পণ্যগুলি অবশ্যই এএসটিএম এ 53 স্ট্যান্ডার্ড পূরণ করতে হবে: কার্বনের রাসায়নিক সংমিশ্রণ 0.25%এর চেয়ে কম বা সমান, ম্যাঙ্গানিজ 0.95%এর চেয়ে কম বা সমান, এবং সালফার এবং ফসফরাস 0.05%এর চেয়ে কম বা সমান। যান্ত্রিক বৈশিষ্ট্যগুলির জন্য 205 এমপিএর চেয়ে বেশি বা সমান একটি ফলন শক্তি এবং 330 এমপিএর চেয়ে বেশি বা সমান একটি প্রসার্য শক্তি প্রয়োজন। হাইড্রোস্ট্যাটিক পরীক্ষার পরে, পাইপ বডি অবশ্যই কোনও ফুটো বা স্থায়ী বিকৃতি প্রদর্শন করতে হবে না। প্রাচীরের বেধের 5% এর বেশি পৃষ্ঠের স্ক্র্যাচ বা পিটগুলি নিষিদ্ধ। গ্যালভানাইজড পাইপের জন্য, দস্তা লেপ বেধ অবশ্যই 610 গ্রাম/এম² এর চেয়ে বেশি বা সমান হতে হবে (এএসটিএম এ 53 পরিশিষ্ট অনুসারে)।
এএসটিএম এ 53 জিআর.এ স্টিল পাইপের জন্য ননডাস্ট্রাকটিভ টেস্টিং পদ্ধতিগুলি কী কী?
সাধারণ ননডেস্ট্রাকটিভ টেস্টিং পদ্ধতির মধ্যে আল্ট্রাসোনিক টেস্টিং (ইউটি, অভ্যন্তরীণ ফাটল/অন্তর্ভুক্তি সনাক্তকরণের জন্য ইউটি), এডি কারেন্ট টেস্টিং (ইটি, পৃষ্ঠের ত্রুটিগুলির জন্য) এবং চৌম্বকীয় কণা পরীক্ষা (এমটি, ফেরোম্যাগনেটিক উপকরণগুলিতে পৃষ্ঠের ফাটলগুলির জন্য) অন্তর্ভুক্ত রয়েছে। রেডিওগ্রাফিক টেস্টিং (আরটি) প্রায়শই ওয়েল্ড পরিদর্শনের জন্য ব্যবহৃত হয় তবে তুলনামূলকভাবে ব্যয়বহুল। অনুপ্রবেশ টেস্টিং (পিটি) নন - ছিদ্রযুক্ত পৃষ্ঠের ত্রুটিগুলির জন্য উপযুক্ত। ত্রুটি প্রকার, পাইপ ব্যাস এবং বাজেটের ভিত্তিতে পছন্দের পদ্ধতিটি নির্ধারণ করা উচিত।
এএসটিএম এ 53 জিআর.এ স্টিল পাইপের উত্পাদন গুণমান কীভাবে নিয়ন্ত্রণ করা হয়?
কোয়ালিটি কন্ট্রোল কাঁচামাল দিয়ে শুরু হয়, এটি নিশ্চিত করে যে বিলেটগুলি SAE 1015 - 1025 স্ট্যান্ডার্ড পূরণ করে। ঘূর্ণায়মান প্রক্রিয়া চলাকালীন, তাপমাত্রা (গরম রোলিং ফিনিস তাপমাত্রা 900 ডিগ্রির চেয়ে বেশি বা সমান) এবং বিকৃতি পর্যবেক্ষণ করা হয়। ঠান্ডা - অঙ্কন পাইপের জন্য, হ্রাস অনুপাত এবং অ্যানিলিং প্রক্রিয়াটি অবশ্যই নিয়ন্ত্রণ করতে হবে। প্রতিটি ব্যাচ থেকে স্যাম্পলিং যান্ত্রিক বৈশিষ্ট্য এবং মাত্রার জন্য পরীক্ষা করা হয়। সমস্যা ট্র্যাকিংয়ের সুবিধার্থে একটি ট্রেসেবিলিটি সিস্টেম (যেমন, তাপ এবং ব্যাচের সংখ্যা) স্থাপন করুন। চূড়ান্ত পণ্যগুলির গ্রাহকের প্রয়োজনীয়তা পূরণ করে তা নিশ্চিত করার জন্য তৃতীয় পক্ষের পরিদর্শন (যেমন, এসজিএস) প্রয়োজন।
এএসটিএম এ 53 জিআর.এ স্টিল পাইপের সাধারণ ত্রুটি এবং কারণগুলি কী কী?
সাধারণ ত্রুটিগুলির মধ্যে অনুদৈর্ঘ্য ফাটল (অসম রোলিং তাপমাত্রা বা অমেধ্য দ্বারা সৃষ্ট), অসম প্রাচীরের বেধ (রোল পরিধান বা গাইড বিচ্যুতির কারণে) এবং পৃষ্ঠের দাগ (বিলেটে মূল ত্রুটিগুলির কারণে বা অক্সাইড স্কেলের অনুপ্রবেশের কারণে) অন্তর্ভুক্ত রয়েছে। ঝালাই পাইপগুলি অসম্পূর্ণ অনুপ্রবেশ বা পোরোসিটি প্রদর্শন করতে পারে (অপর্যাপ্ত ঝালাই গ্যাসের কারণে)। গ্যালভানাইজড পাইপগুলি প্লেটিং ফুটো হওয়ার ঝুঁকিতে থাকে (অসম্পূর্ণ প্রাক - চিকিত্সার কারণে)। এই ত্রুটিগুলি প্রক্রিয়া অপ্টিমাইজেশনের মাধ্যমে হ্রাস করা যেতে পারে, - প্রক্রিয়া পরিদর্শন এবং নিয়মিত সরঞ্জাম রক্ষণাবেক্ষণে বর্ধিত হতে পারে।